Guía sobre la impresión en Tyvek® para aplicaciones de embalaje sanitario
Artículo | Setimbre 20, 2019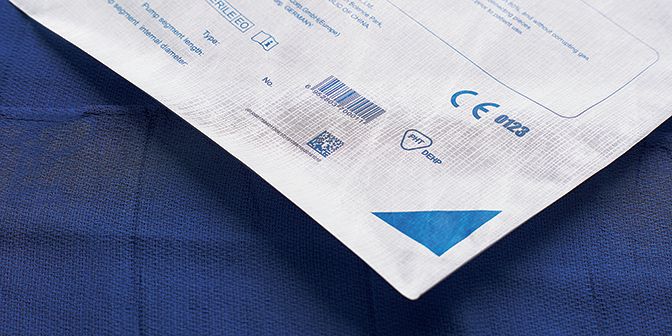
Es posible imprimir en estilos de embalaje Tyvek® para la industria farmacéutica y sanitaria con equipos comerciales estándar y las tintas adecuadas. Es importante tener en cuenta que, debido a los requisitos particulares del embalaje farmacéutico y sanitario, estos estilos de Tyvek® no tienen tratamiento corona ni antiestático. Por lo tanto, es necesario tomar medidas especiales para obtener resultados de impresión óptimos. Al imprimir en estilos de embalaje Tyvek® para la industria farmacéutica y sanitaria, es recomendable realizar pruebas antes de proceder a las operaciones de producción.
Directrices de impresión flexográfica
La flexografía es la técnica recomendada para imprimir en estilos de embalaje Tyvek® para la industria farmacéutica y sanitaria. Para obtener los mejores resultados, utilice la cara menos rugosa de la plancha. La diferencia de rugosidad entre ambas caras es muy pequeña, pero normalmente se puede notar. Los rollos suministrados por DuPont vienen con la cara suave hacia fuera. Es posible que los rollos suministrados por un fabricante de embalajes esterilizados vengan de manera diferente. Pregunte a su fabricante o proveedor para estar seguro. Puesto que es más difícil notar la diferencia entre las dos caras de Tyvek® 2FS™, se ha desarrollado un procedimiento sencillo para ayudarle a distinguirlas con facilidad.
Consulte la galería " Determining Rough vs. Smooth Side" en la página Lidstock for Thermoformed Trays. Aquí podrá ver un proceso sencillo para determinar cuál es la cara suave de Tyvek®.
Condiciones de prensa para flexografía
Unas condiciones de prensa optimizadas ayudarán a evitar la distorsión de las planchas, los problemas de registro en el trabajo multicolor, el suavizado de adhesivos y la extracción de tinta. Mantenga las tensiones por debajo de 0,75 lb/in (1,3 N/cm) de ancho; mantenga las temperaturas de red por debajo de 175 °F (79 °C) y utilice rollos enfriados antes del enrollado.
Impresión de placas para flexografía
La selección del tipo adecuado de placas de impresión depende de la naturaleza del trabajo de impresión. Deben seguirse los métodos recomendados generales para la impresión a fin de optimizar las condiciones en el lugar donde está la prensa y lograr así el mejor rendimiento. Algunas variables de impresión son la placa, el cojinete, la tinta y el rodillo anilox. Al igual que siempre, es mejor limpiar la placa de impresión con alcohol 100 % antes de entintar, a fin de mejorar la transferencia de tinta.
Para la impresión de sólidos, letras y otras imágenes de gran precisión, es mejor utilizar una placa de dureza media. Esta debería complementarse con un cojinete de densidad firme o media. Al seleccionar el rodillo anilox, es importante tener en cuenta que el volumen y la pantalla de líneas no sobrecarguen de tinta a la placa. Consulte las instrucciones del fabricante de tinta para obtener información sobre la viscosidad, el pH y otras propiedades de transferencia que dependen de su aplicación de tinta y de las propiedades de resistencia.
• Disolvente digital: utilice DuPont™ Cyrel® Easy ESX o Cyrel® Easy EPR
• Digital FAST: utilice Cyrel® Easy EFX o Cyrel® DFP
• Analógico: utilice Cyrel® NOWS o Cyrel® EXL
Para las imágenes que incluyan pantallas de línea finas con puntos, es mejor emplear una placa de mayor dureza. Esta debería complementarse con un cojinete de densidad media o suave. Al seleccionar el rodillo anilox, es importante tener en cuenta que el volumen y la pantalla de líneas no sobrecarguen de tinta a la placa. Consulte las instrucciones del fabricante para obtener información sobre la viscosidad, el pH y otras propiedades de transferencia que dependen de su aplicación de tinta y de las propiedades de resistencia.
• Disolvente digital: utilice DuPont™ Cyrel® Easy ESX o Cyrel® Easy EPR
• Digital FAST: utilice Cyrel® Easy EFX o Cyrel® DFP
• Analógico: utilice Cyrel® NOWS o Cyrel® EXL
Tintas para flexografía
No solo es importante escoger la tinta adecuada para el proceso, sino también verificar si la tinta es la adecuada en aplicaciones donde es probable que se produzca un contacto directo con el dispositivo médico. Las tintas de poliamida con base de alcohol suelen ser las que ofrecen la mejor adhesión y resistencia al rozamiento. Si añade ceras microcristalinas a las poliamidas con base de alcohol, reducirá la compensación. Por otro lado, las tintas de base acuosa producen unos resultados de gran calidad y cumplen con las normativas en materia medioambiental.
Directrices de impresión litográfica
Aunque la flexografía es la técnica recomendada para imprimir en estilos de embalaje Tyvek® para la industria farmacéutica y sanitaria, la litografía offset puede lograr niveles de calidad aceptables. Para obtener los mejores resultados, utilice la cara menos rugosa de la plancha, ya que esto facilitará ligeramente la entrada de estas. La diferencia de rugosidad entre ambas caras es muy pequeña, pero normalmente se puede notar. Los rollos suministrados por DuPont vienen con la cara suave hacia fuera. Es posible que los rollos suministrados por un fabricante de embalajes esterilizados vengan de manera diferente. Consulte con el fabricante o proveedor de embalajes para saber cómo se enrollará el producto. Puesto que es más difícil notar la diferencia entre las dos caras de Tyvek® 2FS™, se ha desarrollado un procedimiento sencillo (ver arriba) para ayudarle a distinguirlas con facilidad.
Mantillas offset para litografía
La elección de la mantilla depende de si el Tyvek® empleado tiene una capa de revestimiento. En caso de emplear Tyvek® con capa adhesiva, utilice mantillas offset de dureza media. Para Tyvek® sin revestimiento, utilice mantillas offset comprimibles.
Recomendaciones de compresión en litografía
Es necesario aplicar una compresión adicional de 3 mil a 4 mil (0,08 mm a 0,10 mm) entre la mantilla y el cilindro posterior en comparación con la empleada para un papel con un grosor promedio equivalente. Esta cantidad adicional de compresión, junto con la propia capacidad de compresión de Tyvek®, sirve para compensar sus posibles variaciones de grosor.
Tintas para litografía
No solo es importante escoger la tinta adecuada para el proceso, sino también verificar si la tinta es la adecuada en aplicaciones donde es probable que se produzca un contacto directo con el dispositivo médico. Además, siga estas recomendaciones específicas para imprimir en estilos de embalaje Tyvek® para la industria farmacéutica y sanitaria.
• Utilice tintas con menos de un 3 % de disolvente volátil, ya que los disolventes de hidrocarburos empleados en muchas tintas para litografía tienen la tendencia a hincharse y distorsionar Tyvek®. Estas tintas también desprenden menos compuestos orgánicos volátiles que las tintas offset tradicionales, lo que reduce el impacto en el medioambiente.
• Utilice colores extrafuertes para mantener el grosor de la tinta al mínimo posible (inferior a 0,3 mil [0,008 mm]). Esto contribuirá a minimizar la distorsión de las planchas y la ganancia de puntos.
• Utilice un blanco opaco en lugar de diluyentes al crear tintes, a fin de minimizar la aparición de fibras en espiral.
• Mantenga las soluciones de fuentes al nivel mínimo. Puede emplear sistemas humidificadores basados en agua o alcohol/agua. Los sucedáneos de alcohol también producen buenos resultados. No aumente el volumen de la tinta si las imágenes parecen apagadas o desteñidas. En lugar de eso, reduzca la cantidad de humidificador en la fuente.
• La tintas litográficas se secan más lentamente en Tyvek® que en papel, así que la altura de las pilas no deberá ser superior a 20 in (0,5 m). Puede acelerar el secado enrollando las planchas y dejando la solución de fuente con un nivel de pH entre 4 y 5.
Si desea obtener una lista de los fabricantes de tinta especializados en los requisitos particulares de la impresión en estilos de embalaje para la industria farmacéutica y sanitaria hechos con Tyvek®, póngase en contacto con el representante local de DuPont.
Consideraciones particulares para el uso de Tyvek® con recubrimiento adhesivo
Es importante informar a su proveedor de tintas offset si Tyvek® tiene un recubrimiento adhesivo, ya que posiblemente será necesario realizar formulaciones de tinta especiales para evitar que la tinta vaya a la superficie recubierta. A fin de garantizar la mejor compatibilidad entre la tinta y el recubrimiento, deberá explicarle también si la impresión se va a realizar en la cara del adhesivo.
Impresión de datos variables
Los dispositivos de impresión controlados electrónicamente pueden producir información variable, como códigos de barra o de producto, numeraciones secuenciales, fechas de producción o números de lote. Los estilos de embalaje Tyvek® para la industria farmacéutica y sanitaria son compatibles con algunos de estos procesos.
Impresión de transferencia térmica
El proceso más común para la impresión de datos variables consiste en pines calentados que activan una cera o resina pigmentada (o una mezcla de ambas) transportada sobre una cinta. La imagen se crea cuando la tinta fundida se transfiere al sustrato. Para obtener los mejores resultados en estilos de embalaje Tyvek® para la industria farmacéutica y sanitaria (que no tengan tratamiento corona) utilice cintas de cera. Si necesita que la imagen tenga mayor dureza, use una cinta con mezcla 90/10 de cera/resina. Es posible que sea necesario fabricar de manera personalizada esta cinta, ya que la mayoría de fabricantes solo disponen de cintas con una mezcla 50/50.
Al imprimir datos alfanuméricos, se han logrado excelentes resultados con impresoras de 300 a 600 ppp. Tyvek® es un material que varía de forma intrínseca su grosor, así que la impresión con transferencia térmica suele producir una calidad de códigos de barra D-C ANSI. Si necesita un código de barras de mayor densidad o calidad, utilice una etiqueta.
Impresión de inyección de tinta
Se han logrado buenos resultados al imprimir estilos de embalaje Tyvek® para la industria farmacéutica y sanitaria con impresoras de inyección de tinta continua y bajo demanda. Sin embargo, deben usarse tintas con disolvente, ya que Tyvek® está hecho con polietileno de alta densidad (HDPE) y no absorbe la humedad. La mayoría de tintas basadas en agua tienen un secado más lento y suelen disiparse en Tyvek®, lo que produce una imagen borrosa. También se han empleado con éxito tintas ultravioleta y de cambio de fase, ya que su secado es prácticamente instantáneo. Normalmente, se utilizan cabezales de impresión de 200-300 ppp.
Impresión láser (electrostática)
No es recomendable utilizar la impresión láser convencional en Tyvek®. Las altas temperaturas necesarias para el ajuste del tóner pueden distorsionar el material Tyvek® e incluso derretirlo si hubiera un atasco. Las impresoras láser de proceso en frío (fusión instantánea) son compatibles con Tyvek®; sin embargo, la imagen impresa no es tan nítida como la obtenida con transferencia térmica o inyección de tinta.